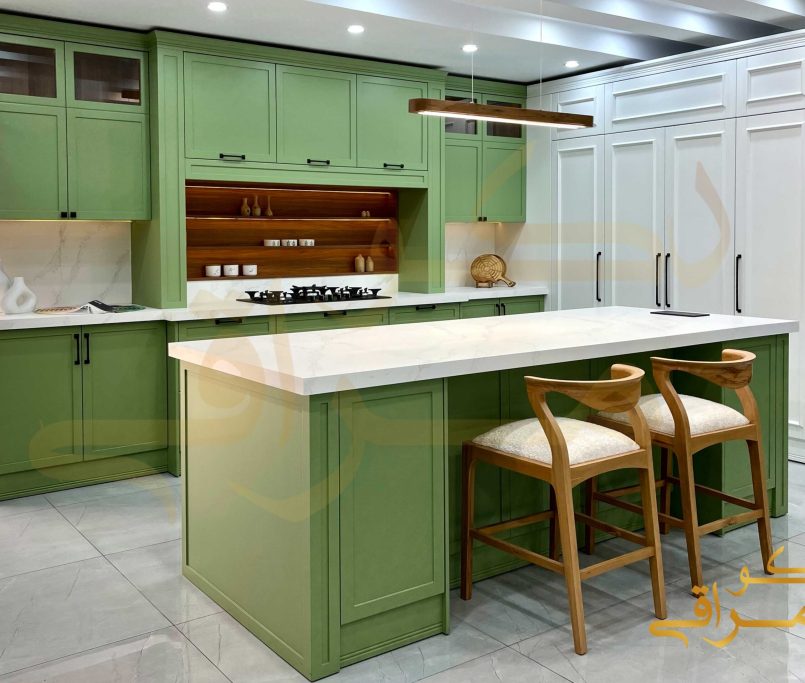
آشپزخانه قلب هر خانهای محسوب میشود و نقطه کانونی دکوراسیون داخلی است. بنابراین نوسازی یا تجهیز یک آشپزخانه جدید، بزرگترین و تأثیرگذارترین تغییری است که میتوانید در فضای زندگی خود ایجاد کنید. در واقع با این کار، روح و انرژی جدیدی به فضای خانه خود میدمید.
با این حال، اجرای یک پروژه مراحل ساخت کابینت آشپزخانه از صفر تا صد موفق صرفا به انتخاب یک مدل زیبا در ژورنالها خلاصه نمیشود. پشت هر آشپزخانه بینقص، چشمنواز و بادوام، زنجیرهای دقیق از محاسبات مهندسی، طراحی ارگونومیک، انتخاب درست متریال، مهارتهای تخصصی کارگاهی و ظرافتهای اجرایی در محل نصب نهفته است.
ناآگاهی از این زنجیره نهتنها هزینههای مالی سنگینی بابت دوبارهکاری یا خرید متریال اشتباه روی دست کارفرما میگذارد، بلکه میتواند ماهها زمان و آرامش خانواده را نیز هدر دهد.
در این راهنمای جامع و صفر تا صدی، مراحل طراحی و ساخت کابینت را از نخستین جلسه مشاوره و بررسی نیازها، تا مرحله خطکشی، برشکاری با دستگاههای صنعتی، مونتاژ یونیتها و رگلاژ نهایی با هم مرور میکنیم.
چه قصد سفارش ساخت کابینت آشپزخانه اصلی یا آشپزخانه کثیف را برای منزل خود داشته باشید و بخواهید مراحل ساخت کابینت را بدانید و چه بهعنوان یک فعال حوزه دکوراسیون به دنبال شناخت استانداردها، چکلیستهای کنترل کیفی و نکات فنی کارگاهی باشید، این مقاله دیدی کامل و واقعبینانه از آنچه در پشت صحنه کارگاه و حین نصب روی دیوارها اتفاق میافتد، به شما ارائه میدهد
مرحله اول؛ مشاوره تخصصی و بررسی نیازهای کارفرما
نقطه آغاز یک پروژه دکوراسیون اصولی، گفتگو و گردآوری دادههای اولیه است. بسیاری از ناهماهنگیهایی که در انتهای مراحل طراحی و نصب کابینت آشپزخانه ایجاد میشوند، ریشه در عدم شفافسازی خواستهها، سلیقه و سبک زندگی اعضای خانواده در همین گام نخست دارند. پیش از ترسیم هر خط روی کاغذ یا نرمافزار، باید نیازهای عملکردی و عادات روزمره به طور کامل استخراج شوند.
بررسی عادات آشپزی و سبک زندگی
نوع آشپزی و میزان استفاده روزانه از فضای پختوپز، مستقیما بر چینش، جنس صفحه و فاصله تجهیزات اثر میگذارد. یک خانواده با استفاده روزمره پرحجم، سرخکردنیهای متعدد و پختوپز سنگین، نیازمند متریال مقاومی نظیر امدیاف ضدخش یا صفحات کوارتز و سرامیک با بالاترین مقاومت در برابر لکه و حرارت است.
درحالیکه برای فضاهای کماستفاده یا پنتهاوسها، جنبههای بصری، نورپردازیهای پنهان و روکشهای فوق براق یا چوب طبیعی میتوانند اولویت بالاتری داشته باشند.
همچنین تعداد اعضای خانواده و حضور سالمند یا کودک خردسال در خانه تعیینکننده ارتفاع دستگیرهها، ایمنی لبهها و سهولت دسترسی به اقلام پرمصرف است.
سنجش حجم ظروف، ادوات برقی و نیاز به فضاهای ذخیرهسازی
در مراحل ساخت کابینت آشپزخانه، بررسی لیست اقلام آشپزخانه ضروری است؛ اقلامی چون انواع قابلمهها، بشقابها، لوازم برقی کوچک مانند مایکروویو، اسپرسوساز، غذاساز، سرخکن بدون روغن و خریدهای سوپرمارکتی مشخص میکند که به چه تعداد کشوی عمیق، یونیتهای قدی، نظمدهندهها (ارگانایزر)، کشوهای تفکیک قاشق و چنگال و مکانیزمهای مجیک کرنر (گوشه جادویی) نیاز است.
طراحی کابینت کمدی قدی، فضاهای مخصوص پنتری و اکسسوریهای سبدی سوپرمارکتی در این مرحله پایهگذاری میشوند تا هیچ وسیلهای بدون جایگاه مشخص روی صفحه کابینت باقی نماند.
تعیین سبک دکوراسیون و روانشناسی رنگها
هماهنگی سبک کابینت با معماری کلی خانه ضروری است. در این مرحله مشخص میشود که طراحی باید به سمت یکی از سبکهای زیر حرکت کند:
کابینت مدرن: تمرکز بر خطوط صاف، سطوح یکدست، حذف دستگیرههای برجسته (استفاده از دستگیرههای مخفی شاخهای یا مگنتی)، متریالهای هایگلاس، امدیاف مات، بتنی، فلزی یا طرح چوب تیره و روشن.
ساخت کابینت نئوکلاسیک: در کابینت نئوکلاسیک، تلفیق اصالت کلاسیک با سادگی مدرن، قاببندیهای ظریف روی دربها بدون شلوغی و منبتکاری مفرط، پوششهای رنگ پلیاورتان مات، طوسی، سفید، سبز سدری، سرمهای یا روکشهای چوب و پیویسی ممبران شرکتی را در نگاه میتوان دید.
کابینت کلاسیک: دارای منبتکاری، سرستونها، گلدکورها، پاخورهای ابزار خورده، تاجهای پهن و تاجدندانهای، کاورهای هود شومینهای و پوشش چوب طبیعی یا روکش ممبران کلاسیک.
کابینت مینیمال: خلوص مطلق، پنهانسازی حداکثری لوازم، بازشوهای فشاری یا مگنتی و پالتهای رنگی خنثی و تکرنگ.
برآورد بودجه و ارزشآفرینی اقتصادی
قیمت و هزینه کل فرایند ساخت کابینت آشپزخانه تابع فاکتورهای متعددی است؛ گفتگوی شفاف پیرامون سقف بودجه کارفرما مانع از طراحی مدلهایی میشود که در مرحله اجرا با مشکل کمبود منابع مالی روبهرو شوند. کابینتساز مجرب در این مرحله راهکارهای مهندسی ارزشمندی را پیشنهاد میدهد؛ مثلا استفاده از یونیتهای امدیاف سفید صابونی معمولی برای بدنه داخلی و اختصاص بودجه اصلی به دربهای نئوکلاسیک رنگی و یراقآلات بلوم یا فانتونی تا بیشترین کارایی در بهینهترین هزینه خلق شود.
خروجی این گام که از مهمترین بخشهای مراحل ساخت کابینت آشپزخانه است، یک برگه مشخصات نیازهای اولیه است که بهعنوان راهنمای عمل به مرحله بازدید و برداشت میدانی منتقل میشود.
مرحله دوم؛ بازدید حضوری و اندازهگیری تخصصی آشپزخانه
حتی زیباترین طرحها اگر بر اساس اندازهگیری دقیق و درک ابعاد واقعی اجرا نشوند، در مرحله مونتاژ با بنبست روبهرو خواهند شد. خطای چند میلیمتری در زاویه یک کنج، میتواند سبب شود کابینت در جای خود جا نگیرد یا درب گاز به درب یخچال برخورد کند. به همین دلیل اندازهگیری کابینت آشپزخانه صرفا متر کردن طول دیوارها نیست، بلکه شامل برداشت هندسه سهبعدی کل فضاست.
ثبت ابعاد طولی، ارتفاعی و عمقی
ابعاد کلی فضا شامل فاصله دقیق هر دیوار از ابتدا تا انتها، ارتفاع کف نهایی تا سقف، عمق فرورفتگیها، بیرونزدگی ستونها، تیرهای سقف و داکتهای تاسیساتی باید با متر لیزری برداشت شوند. اندازهگیری ارتفاع باید در چند نقطه مختلف از آشپزخانه انجام شود، زیرا سقفها یا کفها در بسیاری از ساختمانها دارای شیب ناخواسته هستند.
بررسی تراز، شاقول بودن دیوارها و زوایای کنج (قناسی)
دیوارها در ساختمانهای مسکونی بهندرت زاویه ۹۰ درجه کامل دارند. با استفاده از گونیای ساختمانی بزرگ یا متر لیزری باید درجه باز یا بسته بودن هر کنج (زاویههای منفرجه یا حاده) ثبت شود.
در صورت وجود قناسی، در زمان تهیه نقشه برش باید بادخورها، فیلرها (پرکنندهها) و پخها در یونیتهای کناری و کنجی محاسبه شوند تا کابینت پس از نصب با دیوارهای جانبی درز و فاصله زشت پیدا نکند.
نقشهبرداری از تاسیسات مکانیکی و الکتریکی
عدم تطابق محل سینک یا گاز با تاسیسات موجود، هزینههای اضافی لولهکشی و سیمکشی مجدد را در پی دارد. در چکلیست برداشت میدانی موارد زیر ثبت میشود:
- محل و ارتفاع شیرهای آب سرد و گرم، خروجی فاضلاب سینک، لباسشویی و ظرفشویی
- محل لوله گاز شهری، شیر قطعکن و فاصله ایمن آن از تجهیزات حرارتی و پریزها
- موقعیت تمامی پریزهای برق، ارتفاع آنها از کف، کلیدهای روشنایی و مسیر کابلهای تقویتشده برای اجاقهای برقی یا فر توکار
- محل خروجی لوله هود، قطر لوله هواکش و مسیر دسترسی آن به کانال اصلی خروج دود
ثبت محل دربها، پنجرهها و جهت بازشوها
فاصله پنجره تا لبههای دیوار، ارتفاع کف تا زیر طاقچه پنجره (کف پنجره)، ضخامت قاب پنجره و نحوه باز شدن لنگهها باید دقیق مشخص شود. ارتفاع پنجره نباید مانع از باز شدن شیر ظرفشویی روی سینک یا برخورد درب کابینت آبچکان با طاقچه شود. همچنین مسیر باز شدن درب ورودی آشپزخانه یا درب تراس نباید با کشوها یا یونیتهای قدی تداخل داشته باشد.
ثبت ابعاد لوازم خانگی بزرگ (مبله و توکار)
ابعاد فنی (شامل کاتالوگ دقیق کارخانه) برای کلیه تجهیزات نظیر یخچال (سایدبایساید، دوقلو یا توکار)، فر، مایکروفر، ماشین ظرفشویی، ماشین لباسشویی، هود (مخفی یا شومینهای) و صفحه گاز ضروری است.
ضخامت صفحه، عمق لگنهای سینک و فاصله تنفس هوای پشت یخچال و فر باید از کاتالوگ سازنده استخراج و در برداشت اولیه اعمال شوند. اگرچه اندازهگیری اولیه توسط کارفرما برای صدور پیشفاکتور تخمینی مفید است، اما نقشه نهایی تولید در کارگاه حتما باید بر پایه اندازهگیری رسمی نصاب یا مهندس ناظر پروژه تدوین شود.
مرحله سوم؛ طراحی پلان معماری و مدلسازی سهبعدی
طراحی پل ارتباطی میان ذهنیت کارفرما و واقعیت کارگاهی است. در این مرحله، دادههای مرحله قبل با استانداردهای ارگونومی، اصول چیدمان و سلیقه بصری درهم میآمیزند تا نقشه کابینت آشپزخانه در قالب پلانهای دوبعدی و رندرهای سهبعدی با متریال واقعی تجسم شود.
انتخاب ساختار و چیدمان پلان آشپزخانه
بسته به شکل هندسی فضا، پلان کابینت در یکی از فرمهای زیر شکل میگیرد:
طراحی خطی (تکدیواره): مناسب آشپزخانههای باریک و فضاهای کوچک که تمام امکانات روی یک دیوار ردیف میشوند.
طراحی L شکل: بسیار محبوب و کاربردی، مناسب ایجاد گوشهای باز و بهرهبرداری بهینه از دو دیوار متقاطع با گردش حرکتی عالی.
طراحی U شکل: مناسب فضاهای بزرگتر با بیشترین حجم ذخیرهسازی، سطح کار گسترده و محصوریت مناسب محیط پختوپز.
طراحی دارای جزیره یا شبهجزیره (شبهکانتر): جزیره میتواند کاربری سینک دوم، اجاق گاز، میز غذاخوری روزمره، کشوهای عمیق قابلمه و پریزهای توکار آسانسوری را در مرکز آشپزخانه فراهم کند.
طراحی موازی (راهرویی): آشپزخانهای با دو ردیف کابینت روبروی هم که استانداردهای فاصله بین دو ردیف (حداقل ۱۱۰ تا ۱۲۰ سانتیمتر) در آن الزامی است.
پیادهسازی استاندارد مثلث کار و مسیر ارگونومیک
مثلث کار اصلیترین قانون در طراحی آشپزخانه است که سه رأس آن را سینک ظرفشویی (منطقه شستشو)، یخچال (منطقه نگهداری مواد غذایی) و اجاق گاز (منطقه پختوپز) تشکیل میدهند. در مراحل ساخت کابینت آشپزخانه توجه به این مثلث، نتیجه نهایی کار را مشخص میشود و به دقت زیادی نیاز دارد.
مجموع اضلاع این مثلث باید بین ۳.۵ تا ۸ متر باشد تا آشپز بدون طی کردن مسافتهای طولانی و بدون تداخل با سایر افراد به راحتی میان این سه قطب جابهجا شود. هیچ المان بلندی (مانند کابینت قدی یا بدنه یخچال) نباید اضلاع این مثلث را قطع کند. همچنین باید بین سینک و گاز حداقل ۶۰ تا ۹۰ سانتیمتر فضای کار آزاد (کانتر آمادهسازی) تعبیه شود.
جانمایی یونیتهای زمینی، دیواری و قدی
در طراحی نماها، ارتفاع استاندارد یونیت زمینی یعنی پایه تا زیر صفحه حدود ۷۲ تا ۷۶ سانتیمتر و با صفحه و پایه مجموعا ۸۶ تا ۹۱ سانتیمتر است.
برای عمق یونیت زمینی ۵۵ سانتیمتر برای ورق، ۶۰ سانتیمتر با احتساب صفحه در نظر گرفته میشود. ارتفاع یونیت دیواری بین ۷۰ تا ۹۰ سانتیمتر و برای مدلهای دو پله تا سقف است.
برای عمق یونیت دیواری بین۳۰ تا ۳۵ سانتیمتر لحاظ میشود. موقعیت قرارگیری باکس هود، کشوهای زیر گاز برای دسترسی سریع به ادویه و قاشقها، یونیت آبچکان بالای سینک و کاورهای دکوراتیو نیز در این گام قطعی میشوند.
شبیهسازی سهبعدی و تایید نهایی کارفرما
با نرمافزارهای تخصصی مثل تریدیمکس، اسکچآپ یا اتوکد، رندرهای واقعگرایانه (فتورئال) از طرح آشپزخانه همراه با رنگ دربها، بافت صفحه، نوع دستگیرهها، نحوه تابش نورپردازی مخفی و زاویه باز شدن دربها تهیه میشود. کارفرما میتواند آشپزخانه خود را پیش از ساخت لمس کند، اصلاحات مدنظر خود را اعمال نماید و پس از توافق کامل، برگه تاییدیه نقشه و مشخصات فنی را امضا کند.
مرحله چهارم؛ انتخاب دقیق متریال و یراقآلات
دوام و طول عمر کابینت بیش از هر چیز به اصالت مغزی ورقها، ضخامت روکشها، جنس صفحات رویه و کیفیت اتصالات مکانیکی بستگی دارد. انتخاب اشتباه در این مرحله، کیفیت حتی دقیقترین ماشینکاریها را نیز بیاثر خواهد کرد.
بررسی تخصصی انواع ورقها برای ساخت درب و بدنه
برای درک جامع از گزینههای موجود، به مقایسه جامع ویژگیهای متریالهای رایج در ساخت کابینت میپردازیم:
امدیاف ملامینه سفید صابونی و کتان: استاندارد جهانی برای یونیتسازی بدنه داخلی کابینتها محسوب میشود. قیمت مقرونبهصرفه، تنوع بافت، تمیزکاری آسان و مقاومت سطحی مناسب از مزایای آن است؛ البته در برابر رطوبت مداوم نیازمند نوارکاری پیویسی دقیق است.
هایگلاس (High Gloss): مغزی امدیاف با روکش پلکسیگلاس یا پیویسی براق و شفاف، دارای بازتاب نور استثنایی و مناسب فضاهای مدرن و کوچک، اما حساس به خط و خش و لکه اثر انگشت.
ممبران (وکیوم): مغزی امدیاف حکاکیشده با دستگاه سیانسی که لایه پیویسی تحت خلاء و حرارت با چسبهای پیشرفته روی آن پرس میشود. ایدهآل برای سبکهای نئوکلاسیک و کلاسیک اقتصادی، که کیفیت نهایی آن کاملاً وابسته به کیفیت چسب آلمانی/کرهای و دقت دستگاه وکیوم است.
پلیاورتان و پوششهای رنگی: پاشش رنگهای چند لایه صنعتی (شامل سیلر، کیلر، پرایمر و رنگ رویه پلیاورتان ضدخش) روی امدیاف خام سوپر دانسیته. قابلیت اجرای بیشمار رنگ مات، نیمهبراق و سوپر مات با ظاهری فوقالعاده شیک برای سبک نئوکلاسیک.
پولیشی و رنگ انزو: استفاده از رنگ پولیشی ضخیم همراه با لایههای سنبادهکاری و براقکاری مکانیکی روی امدیاف با ضخامتهای ۲۵ یا ۳۲ میلیمتر با لبههای فرمخورده. درخشندگی مانند آینه و مقاومت مکانیکی بالا، با فرآیند ساخت زمانبر و هزینه بالا.
چوب طبیعی و روکش چوب: بدنه یا دربهای ساخته شده از چوب راش، بلوط، گردو و روس، یا امدیاف با روکش طبیعی چوب. اصالت بینظیر، القای حس گرما و ارزش دکوراتیو بالا، که نیازمند رنگآمیزی تخصصی و نگهداری دورهای در برابر رطوبت است.
پیویسی ضدآب فومیزه (PVC): ورقهای پلیمری ۱۰۰ درصد ضد آب که معمولا به طور ویژه در ساخت یونیت زیر سینک ظرفشویی و آبچکان به کار میروند تا در صورت نشتی احتمالی لولهها، پوسیدگی و بادکردگی رخ ندهد.
یراقآلات کابینت آشپزخانه؛ قلب متحرک سازه
شاید در نگاه نخست اینطور بهنظر برسد که در مراحل ساخت کابینت آشپزخانه، نباید برای یراقآلات زمان زیادی صفر شود. درحالیکه یراقآلات مرغوب سلامت باز و بستهشدن دربها و کشوها را برای سالهای متمادی تضمین میکنند:
لولا گازور: لولاهای آرامبند کلیپسی، پمپی و لولاهای توکار یا روکار با زوایای مختلف (۹۰، ۱۱۰، ۱۶۵ و ۱۸۰ درجه).
ریل کشو: ریلهای ساده ساچمهای سهتکه، ریلهای مگنتی فشاری، ریلهای تاندم باکس و لگرا باکس آرامبند با تحمل وزنهای سنگین مثلا۳۰ تا ۷۰ کیلوگرم و حرکت بیصدا.
جکهای دیواری: جکهای گازی ساده یا جکهای پیشرفته دو تکه (اتوبوسی، اونتوس HF، HK، HL) که درب کابینت دیواری را به نرمی بالا برده و در هر زاویهای نگه میدارند.
پایهها: پایههای پلاستیکی نشکن تقویتشده یا پایههای استیل قابل تنظیم با توان تحمل وزن یونیتهای سنگین بدون شکستگی.
صفحه روی کابینت
صفحه کابینت میتواند شامل امدیاف با روکش HPL (ضخامتهای ۳.۲ تا ۵ سانتیمتر)، سنگ مصنوعی کورین (با قابلیت اجرای یکپارچه و بدون درز)، سنگ مهندسی کوارتز (ضد خش، ضد باکتری و بسیار مقاوم)، سنگهای فوق فشرده سرامیکی پرسلان (مقاومت کامل در برابر حرارت مستقیم و تیغ چاقو) یا سنگهای گرانیت طبیعی و ماربل هستند.
مرحله پنجم؛ تهیه نقشه اجرایی، آنالیز و لیست برش (پارت لیست)
پس از تصویب طرح، فاز تولید صنعتی آغاز میشود. در این مرحله، مهندس آنالیز با استفاده از نرمافزارهای تخصصی بهینهسازی برش (مانند کات مستر یا آلفاکم)، طرح سهبعدی را به قطعات مجزا تجزیه میکند.
عناصر تشکیلدهنده پارت لیست
در لیست برش، مشخصات تکتک تختهها با دقت دهم میلیمتر درج میشود:
- بدنههای کناری یونیت زمینی و دیواری (سایز و جهت بافت روکش)
- کف، سقف و قیدهای تقویتی بالا و میانی
- طبقات متحرک و ثابت (با احتساب خلاصی بادخور جهت جابهجایی راحت)
- پشتبند یونیت (ورقهای فیبر ۳ یا ۸ میلیمتر یا ورق ۱۶ میل)
- دربها، نماها، فیلرها، پنلهای پاخور، تاج و زیرچراغی
- محل دقیق شیارهای فیبر پشتبند و سوراخکاریهای الیت یا لولا
- بهینهسازی چینش قطعات روی ورق
نرمافزار بهینهساز، چیدمان قطعات را روی ابعاد خام ورق بهعنوان مثال ورق امدیاف ۲۸۰×۱۲۲ یا ۳۶۶×۱۸۳ سانتیمتر شبیهسازی میکند تا میزان دورریز و پرتی چوب به حداقل مطلق برسد.
همچنین در ورقهای طرحدار، جهت راهراهها و رگههای چوب مدنظر قرار میگیرد تا تمامی دربها و کشوهای کنار هم دارای جهت رگه یکنواخت و زیبا باشند.
مرحله ششم؛ برش
دارای دو تیغه؛ یک تیغه خطزن کوچکتر در جلو برای برش لایه روکش و تیغه اصلی در اتصال محکم و زیباست. کوچکترین موج یا انحراف در خط برش سبب میشود یونیت گونیا نشود و خطوط بند میان دربها به هم بریزد.
فرآیند برش با دستگاه دورکن و پانلبر
در کارگاههای مدرن و در مراحل ساخت کابینت آشپزخانه، برش ورقها با دو سیستم انجام میشود:
دستگاه دورکن: دارای دو تیغه؛ یک تیغه خطزن کوچکتر در جلو برای برش لایه روکش و تیغه اصلی در پشت برای برش مغزی چوب. تنظیم دقیق زاویه تیغهها و گونیای ریل دورکن برای جلوگیری از لبپریدگی روکش الزامی است.
دستگاه پانلبر اتوماتیک: ورقها به صورت تکی یا چندلایه روی هم چیده شده و با بازوهای هدایتشونده کامپیوتری تحت فشار گیرهها با سرعت و دقت میکرومتری برش میخورند.
رعایت بادخورها و محاسبه نوار لبه
در برش ابعاد دربها، استادکار ضخامت نوار پیویسی (معمولا ۱ یا ۲ میلیمتر از هر طرف) و بادخور بازشوها (معمولا ۱.۵ تا ۲ میلیمتر فاصله بین دو درب) را از ابعاد یونیت کم میکند تا پس از نوارکاری و نصب، دربها به یکدیگر گیر نکنند.
پس از برش، برچسبهای مشخصات روی هر قطعه چسبانده شده و قطعات متعلق به هر یونیت تفکیک و بستهبندی موقت میشوند.
مرحله هفتم؛ لبهچسبانی و نوار کاری پیویسی
مغزی ورق امدیاف پس از برش در معرض هوا و رطوبت قرار میگیرد. لبهچسبانی کابینت نه تنها لبههای خام و تیره را میپوشاند، بلکه سپر حفاظتی غیرقابل نفوذی در برابر باد کردگی چوب ایجاد میکند.
مراحل کاری دستگاه لبهچسبان اتوماتیک
دستگاههای لبهچسبان پیشرفته صنعتی از ۴ تا ۸ ایستگاه مراحل زیر را در چند ثانیه اجرا میکنند:
ایستگاه پیشفرز: تراش میکرونی لبه قطعه برای رفع کوچکترین پلهها و اثرات ارتعاش تیغه برش
ایستگاه چسبزن و پیشگرم: آغشته کردن لبه چوب به چسب گرانول مذاب حرارتی پلییورتان (PUR) یا اوا (EVA) با درجه حرارت دقیق
ایستگاه غلطکهای فشار: پرسکردن نوار پیویسی با ضخامتهای ۱ یا ۲ میلیمتر روی لبه چسبخورده
ایستگاه اره سر و ته زن: قطع زواید ابتدایی و انتهایی نوار همسطح قطعه کار
ایستگاه فرز بالا و پایین: تراشیدن زواید نوار در طول قطعه با ایجاد قوس ظریف و نرم (رادیوس)
ایستگاه لیسهکشی و فرچه پولیش: تمیز کردن اثرات چسب اضافه و براقسازی لبههای نوار برای یکنواخت شدن کامل با روکش صفحه.
کنترل کیفی در این گام شامل بررسی چسبندگی کامل، عدم وجود شکاف یا حباب زیر نوار، نبود لکههای سوختگی چسب و نرم بودن لبهها بدون ایجاد خراش در لمس دست است.
مرحله هشتم؛ شیارزنی، سوراخکاری و آمادهسازی اتصالات
آمادهسازی دقیق جای پیچها و یراقآلات، سرعت و تمیزی مونتاژ را چندین برابر میکند و مانع از ترک خوردن چوب حین بستن اتصالات میشود.
ایجاد شیار پشتبند یونیت
با دستگاه شیارزن یا فرز میزی، شیاری با عمق و عرض حدود ۴ تا ۸ میلیمتر و با فاصله ۱۶ میلیمتر از لبه عقبی بدنهها ایجاد میشود تا فیبر پشتبند به جای میخکوبی ساده از پشت، درون شیار قفل شود. این کار استحکام هندسی یونیت را تقویت کرده و ظاهر داخلی کابینت را تمیز نگه میدارد.
سوراخکاری اتصالات الیت، رولپلاک چوبی یا پیچ امدیاف
در سازههای مدرن، به جای پیچ کردن مستقیم از روی کار، از اتصالات الیت (پیچ و بادامک مخفی) استفاده میشود. دستگاه الیتزن یا متههای سهند در یک مرحله سوراخهای متقاطع افقی و عمودی را با تلرانس صفر حفر میکنند تا قطعات بدون نمایانبودن گلپیچ به یکدیگر چفت شوند.
سوراخکاری جای کاسه لولا گازور
روی دربها با استفاده از مته گازور زن ۳۵ میلیمتری، جای کاسه لولا با فاصله دقیق ۴ یا ۵ میلیمتر از لبه درب و در عمق استاندارد سوراخ میشود تا ضخامت درب آسیب ندیده و لولا درون آن مهار شود. همچنین سوراخهای خطکشیده برای ریلهای کشو، جکها و خارهای طبقات متحرک نیز روی بدنهها سوراخکاری میشود.
مرحله نهم؛ مونتاژ یونیتهای کابینت در کارگاه
در این بخش، قطعات تختهای مجزا به حجمهای مکعبی صلب یا همان ساخت یونیت کابینت تبدیل میشوند.
مراحل مونتاژ یونیت زمینی، دیواری و کمدی
۱. اتصال کفی، دیوارهها و سقف به کمک پیچهای فولادی مخصوص امدیاف (سایز ۵ سانتیمتری) یا پینها و بادامکهای الیت.
۲. قرار دادن صفحه فیبر پشتبند درون شیار و تثبیت آن با منگنههای بادی و قیدهای پشت.
۳. گونیا کردن یونیت با استفاده از اندازهگیری ضربدری دو قطر دهانه؛ برابر بودن دقیق دو قطر، سلامت هندسی یونیت را اثبات میکند.
۴. نصب قیدهای بالایی برای پیچ شدن صفحه روی کابینت زمینی
۵. نصب پایههای تنظیمی در کف یونیتهای زمینی (چهار یا پنج عدد برای هر یونیت)
۶. نصب ریلهای کشو و پایههای نگهدارنده کلیپسی لولاها روی بدنه داخلی.
تفاوتهای فنی در ساخت انواع یونیتها
ساخت کابینت زمینی: تمرکز بر تحمل بارهای سنگین، پایههای مستحکم و شیببندی دقیق
ساخت کابینت دیواری: تمرکز بر سبکی سازه، استفاده از اتصالات فیتینگ مخفی یا زیرسازی فیلیپ برای تحمل بارهای کششی ناشی از ظروف
ساخت کابینت کمدی: تعبیه منافذ گردش و تخلیه هوای گرم در پشت محفظه فر و مایکروفر و تقویت کفها برای جلوگیری از خمیدگی زیر وزن یخچال یا یونیتهای مرتفع پنتری.
مرحله دهم؛ فرآیندهای تکمیلی و ساخت دربهای خاص (سیانسی، ممبران، رنگ)
در کابینتهای ساده امدیاف یا هایگلاس، دربها تنها با برش و لبهچسبانی آماده میشوند، اما در مدلهای نئوکلاسیک، کابینت پولیشی انزو، کابینت ممبران و چوب، فرآیندهای هنری و مهندسی ویژهای در این مرحله اجرا میشود.
حکاکی با دستگاه cnc
دربهای امدیاف خام وارد دستگاه برش و تراش کامپیوتری سیانسی میشوند. ابزارهای حکاکی با دور موتور بالا، نقوش و ابزارهای قاب دور درب، شیارها و طرحهای ظریف را مطابق فایل طراحی دوبعدی میتراشند.
وکیوم روکش در کابینتهای ممبران
دربهای ابزار خورده با دقت بادگیری و تمیز شده، سپس لایهای از چسبهای پلییورتان پایه آب روی سطوح پاشیده میشود.
پس از خشکشدن سطحی چسب، قطعات درون سینی دستگاه پرس وکیوم ممبران چیده شده و لایه فیلم پیویسی با مکش پمپ وکیوم و حرارت المنتها به شکل یکپارچه و بدون درز روی قطعات کشیده و محکم میشود.
رنگآمیزی دربهای نئوکلاسیک و انزو در اتاق رنگ ایزوله
برای کابینتهای پلیاورتان با رنگهای جذاب:
۱. سنبادهکاری اولیه و بتونهکاری لبهها و مغزی ابزارخورده چوب
۲. اعمال لایههای پرایمر پلیاستر یا پلیاورتان برای پرکردن منافذ امدیاف و ایجاد سطحی صاف
۳. سنبادهکاریهای متوالی نرم (پوستزدن با گریدهای ۴۰۰ تا ۲۰۰۰)
۴. پاشش رنگ رویه در کابین ایزوله با فیلتراسیون پیشرفته و کنترل دما جهت جلوگیری از نشستن ذرهای غبار
۵. انتقال به کوره خشککن جهت پخت نهایی رنگ و افزایش سختی سطح در برابر سایش.
مرحله یازدهم؛ کنترل کیفیت کارگاهی (QC) و بستهبندی ایمن
پیش از ارسال محموله به محل مشتری، کلیه قطعات بررسی میشوند. این مرحله تضمینکننده این است که زمان نصاب و مشتری در محل پروژه هدر نرود.
چکلیست کنترل کیفیت پیش از بارگیری
- بررسی یکدستی رنگ و روکش و اطمینان از عدم وجود هرگونه خطوخش، پریدگی روکش یا رد ابزار
- سنجش چسبندگی نوارهای پیویسی در زوایا و کنجها
- بررسی هممحوری و گونیا بودن صددرصدی تمام باکسها
- آزمون سلامت حرکت ریلها و رگلاژ لولاها
- تطابق کامل ابعاد قطعات ساختهشده با چکلیست نقشه تایید شده
- کامل بودن پک یراقآلات، دستگیرهها، پایهها، پیچها و اتصالات الحاقی
- شمارهگذاری و چسباندن لیبل آدرسدهی روی هر یونیت مطابق نقشه نصب.
کلیه یونیتها، دربها و نماها با پلاستیکهای حبابدار ضربهگیر و محافظهای کارتنی گوشه بستهبندی میشوند تا حین جابهجایی و بالابردن از راهپله یا آسانسور دچار آسیبدیدگی نشوند.
مرحله دوازدهم؛ آمادهسازی کارگاه ساختمانی و حمل بار
از دیگر مراحل ساخت کابینت آشپزخانه، مرحله آمادهسازی کارگاه محل نصب کابینت است. نصب موفق زمانی رخ میدهد که بستر ساختمانی کاملا آماده پذیرش کابینتها باشد. آغاز نصب در محیطهای کثیف یا پروژههای ساختمانی نیمهکاره به متریال نو آسیب میزند.
اقدامات لازم در فضای آشپزخانه پیش از ورود کابینت
- پایان کامل کلیه مراحل کاشیکاری دیوار و کف و خشکشدن ملات و بندکشیها
- تکمیل نقاشی سقف و بخشهای بالایی دیوارها
- اجرای صحیح اتصالات سیمکشی برق و لولهکشیهای آب، فاضلاب و گاز و اطمینان از عدم وجود هرگونه نم یا نشتی پنهان
- نظافت کامل کف و جمعآوری ضایعات گچ، سیمان و گردوغبار ساختمانی
- انتقال دستگاهها و تجهیزات مبله (مانند یخچال و فر) به نزدیکی فضا جهت تطابق نهایی ابعاد.
مرحله سیزدهم؛ عملیات گامبهگام نصب کابینت در محل پروژه
مراحل ساخت و نصب کابینت آشپزخانه در این فاز به نقطه اوج میرسد؛ جایی که قطعات پیشساخته با هنر و ابزاردقیق نصاب به سازهای منسجم تبدیل میشوند.
1. خطتراز لیزری و کدگذاری دیوارها
با استفاده از تراز لیزری ۳۶۰ درجه، خطوط تراز ارتفاعی کابینتهای زمینی که معمولا در ارتفاع ۸۶ تا ۹۰ سانتیمتری است، فاصله بین کابینتی که معمولا ۵۵ تا ۶۰ سانتیمتر است و خط نشیمن کابینتهای دیواری روی دیوارهای گچی یا سرامیکی ترسیم میشوند.
2. نصب زیرسازی و شاسیکشی کابینتهای دیواری
برای اتصال مستحکم یونیتهای دیواری به دیوار، از سیستمهای فیتینگ چوبی (لچکی جناقی زاویهدار ۴۵ درجه) یا پروفیلهای فلزی فیتینگ فرانسوی با رولپلاکهای مستحکم ضربهای یا پروانهای (در دیوارهای کناف) استفاده میشود. این زیرسازی یکپارچه، وزن سنگین کابینت و ظروف را به طور یکدست در سراسر دیوار توزیع میکند.
3. نصب و همراستاسازی یونیتهای دیواری
یونیتهای دیواری از یک گوشه یا کنج تراز بر روی شاسی سوار شده و با پیچهای رابط دوسویه (پیچ فیتینگ کابینت) به صورت صلب به یونیتهای مجاور دوخته میشوند تا بدنهای بدون درز و یکدست تشکیل دهند.
4. استقرار، تراز و اتصال یونیتهای زمینی
کابینتهای زمینی در جای خود چیده میشوند. پایههای پلاستیکی تنظیمی تکتک با آچار یا دست پیچانده میشوند تا سطح بالایی تمام باکسها با خط تراز لیزری میلیمتر به میلیمتر همسطح شود. سپس دیوارههای جانبی یونیتها با گیرههای نجاری به هم فشرده شده و با پیچهای سرمتهدار به هم متصل میشوند.
5. نصب کابینتهای قدی، کاورها و باکس یخچال
یونیتهای قدی، فر توکار و باکسهای اطراف یخچال در تراز دقیق با خطوط بالایی و پایینی سوار شده و با نبشیهای مستحکم به دیوار پشتی مهار میشوند تا در برابر واژگونی کاملا ایمن شوند.
6. نصب تاج، پاخور، زیرچراغی و نماهای دکوراتیو
تاجهای بالای کابینت دیواری با فارسیبر در کنجها برش خورده و متصل میشوند. زیرچراغیها جهت پنهانکردن نورهای خطی اسامدی (LED) نصب شده و در پایین، پاخورها (قرنیز زمینی) با بستهای پلاستیکی به پایهها قفل میشوند تا فضای خالی زیر کابینتها کاملا پوشش یابد.
مرحله چهاردهم؛ برش، نصب صفحه و آببندی سینک و گاز
صفحه کابینت بیشترین سایش و تماس با رطوبت و حرارت را تجربه میکند، از این رو نصب آن نیازمند دقت ویژهای است.
برش جای گاز رومیزی و سینک ظرفشویی
شابلون کارخانه برای گاز و سینک روی صفحه قرار گرفته و محل برش با دقت خطکشی میشود. با اره عمودبر صنعتی یا فرز مینیاتوری شیارها بریده میشوند. در صفحات سنگی و کورین، این برشها با تیغههای آبصابون الماسه در محل یا در کارگاه برش سنگ انجام میپذیرد.
آببندی اساسی لبههای برشخورده
لبههای خام چوب در محل برش سینک باید با چسب آکواریوم ضدباکتری سیلیکونی یا چسبهای پلییورتان مومکشی و کاملا اشباع شوند تا در صورت نفوذ قطرهای آب زیر لبه استیل سینک، صفحه باد نکند. سپس نوار آببندی درزگیر زیر لبه سینک قرار گرفته و بستهای نگهدارنده سینک از زیر محکم بسته میشوند.
نصب قرنیز آبگیر روی صفحه
در محل تقاطع صفحه با دیوار، قرنیزهای آلومینیومی، پیویسی یا فتیلههای همرنگ سنگ نصب و درزگیری میشوند تا از ریختن قطرات آب به پشت کابینتهای زمینی جلوگیری شود.
مرحله پانزدهم؛ نصب دربها، اکسسوریها و رگلاژ نهایی
آخرین مرحله، ساماندهی حرکتی بازشوها و بهچشمآمدن زیبایی نهایی آشپزخانه است.
نصب دربها و کشوها
دربها روی لولاهای کلیپسی قرار گرفته و کشوها روی ریلها جا انداخته میشوند. اکسسوریهای داخل یونیت مانند سطل زباله ریلی توکار، ارگانایزرهای شوینده، سبدهای سوپری، جاقاشقیها و سبدهای گردان کرنر نصب و تست میشوند.
رگلاژ میکرومتری لولاها و جکها
رگلاژ کابینت مهمترین گام در زیبایی بصری است؛ با پیچهای سهگانه لولاهای گازور، دربها در سه محور (چپ و راست، بالا و پایین، جلو و عقب) تنظیم میشوند تا فواصل میان دربها (خطوط بند) در سراسر خط کابینتها کاملا مساوی، موازی و بدون کمترین ساییدگی باشد.
قدرت جکهای گازی و پمپهای بالابر متناسب با وزن درب تنظیم میشود تا درب به آسانی باز شده و هنگام بستهشدن با آرامش و بدون صدا مهار شود.
نصب دستگیرهها و تمیزکاری نهایی
دستگیرهها با استفاده از شابلونهای سوراخکاری یکدست در ارتفاع و فواصل منظم نصب میشوند. درنهایت، برچسبهای محافظتی کنده شده، گردوغبار کارگاهی با جاروبرقی صنعتی و دستمال میکروفایبر پاکسازی میشود و پروژه برای تحویل قطعی آماده میشود.
بررسی تفاوتهای مراحل ساخت کابینت کابینت آشپزخانه
آیا فرآیند تولید برای تمامی مدلهای کابینت همسان است؟ اسکلت و بدنه داخلی (یونیتهای سفید ملامینه) در اکثر مدلها مراحلی کموبیش یکسان دارند؛ اما فرآیند پردازش نماها، دربها و کاورهای دکوراتیو تفاوتهای بنیادین ایجاد میکند.
کابینت MDF ملامینه ساده
سریعترین و کمدردسرترین فرآیند ساخت را دارد. ورقهای روکشدار کارخانهای مستقیما برش خورده، لبهچسبانی پیویسی میشوند و آماده مونتاژ هستند؛ بدون نیاز به رنگکاری، حکاکی یا پرس وکیوم.
کابینت هایگلاس
فرآیند برش و نوارکاری نیازمند مراقبت وسواسگونه است. تیغههای دورکن باید فوقالعاده تیز باشند تا لبه براق پلکسی لبپریده نشود. سلفونهای محافظ روی دربها تا پایان نصب باقی میمانند تا از نشستن خط و خش جلوگیری شود.
کابینت ممبران
مراحل پیچیدهتری دارد که شامل برش خام، طراحی کامپیوتری، اجرای سیانسی طرحهای کلاسیک، سمبادهکاری دستساز فرورفتگیها، پاشش چسب وکیوم و فرآیند پخت حرارتی روکش در دستگاه وکیوم ممبران است.
کابینت نئوکلاسیک رنگی پلیاورتان
طولانیترین و تخصصیترین فرآیند کارگاهی را به خود اختصاص میدهد. دربها پس از سیانسی وارد کارگاه رنگ میشوند. چندین دست بتونهکاری، سنبادهزنی، پرایمر، لایههای رنگ اصلی و ماتکننده یا براقکننده روی آن اعمال میشود که مستلزم زمانهای انتظار جهت خشکشدن اصولی بین هر لایه است.
کابینت تمام چوب و روکش طبیعی
شامل انتخاب الوارهای خشک چوب، فرزکاری ابزارهای سنتی، اتصال فاق و زبانه کلاف دربها، اجرای روکشهای طبیعی روی مغزیها، رنگآمیزی با سیلر و کیلر و روغنهای گیاهی ضدآب هاردوکس است که ارزش هنری و دستی فوقالعادهای دارد.
مدت زمان ساخت و نصب کابینت آشپزخانه چقدر است؟
یکی از پرسشهای کلیدی کارفرمایان، آگاهی از مدت زمان ساخت کابینت برای برنامهریزی جابهجایی و سکونت است. این زمان به متراژ، تیپ متریال، ترافیک کارگاه و شرایط پروژه وابسته است.
جدول زمانبندی مراحل ساخت کابینت آشپزخانه
| مشاوره، بازدید و اندازهگیری اولیه | ۱ تا ۲ روز کاری |
| طراحی سهبعدی، اعمال تغییرات و تایید نهایی نقشه | ۳ تا ۶ روز کاری |
| تهیه متریال، لیست برش و بهینهسازی نقشه | ۲ تا ۳ روز کاری |
| ساخت کارگاهی کابینت امدیاف و هایگلاس | ۱۰ تا ۱۵ روز کاری |
| ساخت کارگاهی کابینت ممبران و روکش پیویسی | ۲۰ تا ۳۰ روز کاری |
| ساخت کارگاهی کابینت نئوکلاسیک رنگ پلیاورتان | ۳۰ تا ۴۵ روز کاری |
| ساخت کارگاهی کابینت تمام چوب یا پولیشی انزو | ۴۵ تا ۶۰ روز کاری |
| عملیات نصب در محل پروژه (بسته به متراژ) | ۲ تا ۵ روز کاری |
| برش و نصب صفحه سنگ و سینک | ۱ تا ۲ روز کاری |
| رگلاژ، تمیزکاری و تحویل قطعی | ۱ روز کاری |
عوامل موثر در افزایش یا کاهش زمان تحویل
- پیچیدگی طرح و حجم ستونها، سرستونها و دربهای شیشهای ویترینی.
- انتخاب پوششهای رنگی که مستلزم گذر زمان برای خشکشدن کامل بین لایههاست.
- عدم آمادگی زیرساختهای ساختمانی (برق، کاشی، لولهکشی) که عملیات نصب را متوقف میکند.
- استفاده از صفحات سنگ طبیعی یا کوارتز که نیازمند شابلونگیری جداگانه پس از نصب پایهها هستند.
اشتباهات رایج در مراحل ساخت کابینت آشپزخانه
خطاهای کوچک در محاسبات دکوراسیون، به عیوب بزرگ در کارایی آشپزخانه بدل میشوند. آگاهی از این اشتباهات ضامن تحویل کاری بینقص خواهد بود.
۱. خطای اندازهگیری و نادیده گرفتن ناشاقولی دیوارها
اتکا به اندازهگیری در یک نقطه از دیوار بدون سنجش زوایای کنج، سبب میشود کابینتها در کنج به هم نرسند یا برای جا زدن یونیت، به دیوار آسیب وارد شود.
۲. غفلت از فضای گردش هوای پشت تجهیزات گرمایشی
تعبیه نکردن فواصل استاندارد برای تهویه فر توکار و یخچال، باعث داغشدن بیش از حد قطعات الکترونیکی، کاهش عمر مفید دستگاهها و حتی تغییر رنگ و سوختن لبههای امدیاف کابینت مجاور میشود.
۳. عدم استفاده از ورقهای ضد آب پیویسی در محفظه سینک
ساخت یونیت زیر سینک با امدیاف معمولی حتی با بهترین نوارکاری، اشتباهی بزرگ است. نشتیهای ناگزیر در طول سالها چوب را متورم و محیط را مستعد رشد قارچ و سوسک میکند. یونیت سینک همیشه باید از جنس پیویسی فومیزه تماماً ضد آب باشد.
۴. بیتوجهی به فضای بازشو درب یخچال و فر
قراردادن سایدبایساید چسبیده به دیوار کناری بدون درنظر گرفتن فیلر (فاصلهانداز ۱۰ تا ۱۵ سانتیمتری)، مانع از باز شدن کامل درب یخچال برای بیرونآوردن کشوهای میوه خواهد شد.
۵. افت کیفیت با استفاده از یراقآلات فیک و ارزانقیمت
لولاهای نامرغوب پس از چند ماه شل شده و دربها افتادگی پیدا میکنند. ریلهای ضعیف زیر وزن قابلمهها خم شده و گیر میکنند. یراقآلات ستون فقرات مکانیکی آشپزخانه هستند و نباید کیفیت آنها فدای کاهش اندک هزینهها شود.
۶. آببندی ضعیف اطراف سینک و درزهای صفحه
عدم چسبکاری سخاوتمندانه در دور برش سینک، اصلیترین عامل بادکردگی صفحات پس از ۶ ماه اول استفاده است.
چکلیست طلایی انتخاب کابینتساز و عقد قرارداد
برای تجربه خریدی امن و طیکردن رضایتبخش مراحل ساخت کابینت آشپزخانه بدون چالش، این نکات را پیش از امضای قرارداد مدّنظر قرار دهید:
- بازدید از نمونهکار کابینتهای اجراشده واقعی (نه فقط رندرهای کامپیوتری) و لمس تمیزی لبهها و اتصالات
- شفافسازی برند و کشور سازنده ورقها (ایرانی، ترک، اتریشی)، نوع مغزی و ضخامت دقیق روکشها در متن قرارداد
- ثبت دقیق برند و مدل یراقآلات (لولا، ریل، جک، پایه) با جزئیات کامل
- مشخص کردن زمان دقیق شروع، مراحل تحویل کارگاهی و اتمام نصب به همراه درج جریمه دیرکرد روزانه (خسارت تاخیر)
- تعیین شفاف مسئولیتهای حمل طبقات، جمعآوری نخالهها و تامین متریال الحاقی
- دریافت نقشه سهبعدی نهایی امضا شده بهعنوان ضمیمه لاینفک قرارداد
- مشخصکردن دوره گارانتی سازه، روکش و خدمات پس از فروش رگلاژ
- تعیین مراحل پرداخت مالی متناسب با پیشرفت فیزیکی کار. (پیشپرداخت، مرحله تحویل ورق به کارگاه، مرحله ورود یونیتها به پروژه و تسویه پس از رگلاژ و رضایت نهایی)
عوامل موثر بر قیمت ساخت کابینت آشپزخانه
محاسبه هزینه نهایی کابینت آشپزخانه فراتر از یک فرمول ساده براساس «قیمت متری» است. عوامل فنی، کیفی و اجرایی متعددی در تعیین بودجه نهایی نقش دارند. آگاهی از آنها از ایجاد هزینههای پیشبینینشده در طول پروژه جلوگیری میکند.
۱. متراژ و تعداد یونیتها
مهمترین عامل در برآورد اولیه قیمت، متراژ طولی کابینت (شامل کابینتهای زمینی و دیواری) است. فرمول استاندارد معمولا شامل ۶۰درصد برای کابینت زمینی و ۴۰درصد برای کابینت دیواری استاندارد میشود.
هرچه متراژ آشپزخانه بیشتر باشد و به تعداد یونیتهای ایستاده (مانند کمد فر و سوپرمارکت) یا یونیتهای جزیره افزوده شود، متریال مصرفی و در نهایت هزینه ساخت افزایش مییابد.
۲. نوع متریال بدنه و درب
جنس مغزی که معمولا امدیاف یا نئوپان است و روکش نهایی، تفاوت قیمتی بسیار زیادی ایجاد میکند:
بدنه: استفاده از ورقهای ضد آب PVC در یونیت سینک هزینه بالاتری نسبت به امدیاف معمولی دارد.
روکش: گزینهها از امدیاف ملامینه (اقتصادی)، هایگلاس (متوسط)، ممبران با روکش وکیوم (متوسط رو به بالا)، تا روکش چوب طبیعی و تمام چوب (لوکس و گرانقیمت) متغیر است. این موارد که از بهترین جنس کابینت هستند، هر کدام هزینههای متفاوتی دارند.
۳. نوع صفحه کابینت
صفحه روی کابینت یکی از بخشهای پرکاربرد و تعیینکننده در قیمت نهایی است:
صفحههای امدیاف با روکش HPL در رده اقتصادی قرار دارند.
سنگهای مهندسیشده مانند کوارتز و کورین به دلیل مقاومت بالا و ظاهر مدرن، قیمت متوسط رو به بالایی دارند.
سنگهای طبیعی (مانند گرانیت و مرمر) و سرامیکهای پرسلان به همراه صفحات لوکس مارمونایت در بالاترین رده قیمتی قرار میگیرند.
۴. برند و کیفیت یراقآلات
بخش عمدهای از طول عمر کابینت به کیفیت یراقآلات بستگی دارد. استفاده از لولاهای آرامبند، جکهای اتوبوسی برای دربهای داشبوردی و ریلهای تاندومباکس برای کشوها از برندهای باکیفیت خارجی (نظیر بلوم اتریش یا فانتونی) هزینه پروژه را در مقایسه با برندهای متفرقه چینی یا ایرانی به شکل چشمگیری افزایش میدهد.
۵. تعداد کشوها و اکسسوریها
کشوها به دلیل نیاز به ریل، بدنه امدیاف مجزا و زمان ساخت بیشتر، گرانتر از دربهای کمدی ساده هستند. همچنین اضافهکردن اکسسوریهای مدرن نظیر سوپرمارکتهای کابینتی، سبدهای ادویه، مجیک کرنرها (برای دسترسی به گوشهها) و سطلهای زباله توکار، قیمت نهایی را بهصورت مستقیم بالا میبرد.
۶. طراحی خاص، ستون، تاج یا ویترین
طرح کابینت بر زمان و پیچیدگی ساخت اثر میگذارد. در سبکهای کلاسیک و نئوکلاسیک، استفاده از جزئیاتی مانند تاجهای پرکار، زیر چراغ، ستونها و سرستونهای منبتکاری شده، دربهای شیشهای و ویترینهای دکوری به دلیل افزایش زمان کارگاهی و مصرف متریال، قیمت را افزایش میدهد. در مقابل، سبک مدرن و مینیمال معمولا هزینه ساخت کمتری در این بخش دارد.
۷. رنگ پلیاورتان یا پوششهای ویژه
در کابینتهای نئوکلاسیک و لوکس، کیفیت پوشش رنگ بسیار حیاتی است. استفاده از رنگهای تخصصی نظیر پلیاورتان (به ویژه برندهای معتبر خارجی) یا اجرای پوششهای خاص مانند رنگهای پولیشی که به محیط کارگاهی ایزوله و سمبادهکاریهای متعدد نیاز دارند، بهدلیل فرآیند تولید طولانی و تخصصی، قیمت کابینت را بهشدت بالا میبرد.
۸. هزینه حمل و نصب
بهطور استاندارد، هزینه حمل قطعات به محل پروژه و دستمزد تیم نصب درصدی از کل هزینه ساخت (معمولا بین ۱۰ تا ۱۵ درصد) را به خود اختصاص میدهد. طبقه واحد مسکونی، وجود یا عدم وجود آسانسور باری و مسافت کارگاه تا محل پروژه بر این بخش از هزینهها تأثیرگذار است.
۹. میزان قناسی و دشواری محل
آشپزخانههایی که دارای زوایای غیر قائمه (قناسی)، لولههای روکار مشهود، ستونهای مزاحم یا شیب دیواره هستند، به اندازهگیریهای پیچیده، فارسیبرهای خاص و سفارشیسازیهای دقیق در محل نیاز دارند. این سختی کار، زمان نصب را طولانیتر کرده و دستمزد ساخت و نصب را افزایش میدهد.
۱۰. نیاز به تخریب یا اصلاح کابینت قدیمی
اگر پروژه از نوع بازسازی باشد، هزینههایی مانند بازکردن و مونتاژ مجدد کابینتهای قدیمی، حمل ضایعات به خارج از ساختمان و آمادهسازی زیرساختها (از جمله تراز کردن دیوارها، اصلاح سیمکشی برق و لولهکشیهای آب و گاز متناسب با نقشه جدید) بهعنوان پیشنیازهای کار، هزینه نهایی را افزایش خواهند داد.
از آنجایی برآورد هزینهها بدون در نظر گرفتن شرایط خانه شما، ممکن نیست، در صفحه استعلام قیمت وبسایت دکو مراقی برای هر آنچه در ارتباط با آشپزخانه خود نیاز دارید مانند طراحی و ساخت کافی بار، کمد دیواری مدرن و… با کارشناسان ما در تماس باشید. دیدن ویدیوهای نمونهکار کابینت دکو مراقی به تصمیمگیری شما کمک میکند. نمونهکارهای کلوزت، لاندری، کمد دیواری هم راهنمای خوبی برای انتخاب مطمئنتر هستند.
پاسخ به سوالات شما
پرسشهای متداول درباره مراحل ساخت کابینت آشپزخانه
ساخت کابینت آشپزخانه چند روز طول میکشد؟
به طور میانگین از زمان تایید نهایی طرح سهبعدی تا اتمام نصب، برای کابینتهای هایگلاس و ام دی اف بین ۱۰ تا ۲۰ روز کاری، برای کابینتهای ممبران و نئوکلاسیک رنگی بین ۲۵ تا ۴۵ روز کاری و برای مدلهای چوبی و انزو بین ۴۵ تا ۶۰ روز کاری زمان نیاز است.
آیا تمام مراحل ساخت کابینت در محل خانه انجام میشود؟
خیر. کلیه مراحل اصلی شامل برشکاریهای دقیق، نوارکاری پیویسی، سیانسی، رنگآمیزی و مونتاژ یونیتها در محیط کارگاه صنعتی مجهز انجام میپذیرد. در محل پروژه صرفا عملیات مونتاژ نهایی، شاسیکشی، برشهای جزئی برای عبور لولهها، نصب صفحه و رگلاژ اجرا میشود.
آیا پیش از اندازهگیری باید وسایل آشپزخانه خریداری شوند؟
خرید فیزیکی تمام وسایل الزامی نیست، اما انتخاب دقیق مدل، برند و استخراج کاتالوگ ابعاد فنی (طول، عرض، عمق و نقشه دیاگرام نصب) برای وسایل بزرگ نظیر فر، گاز، هود، سینک و یخچال پیش از نهاییسازی نقشه و آغاز ساخت یونیتها کاملا ضروری است.
تفاوت مراحل ساخت کابینت امدیاف با کابینت نئوکلاسیک چیست؟
در کابینت امدیاف ورقها مستقیما با روکش آماده صنعتی برش خورده و نوار میشوند؛ اما در ساخت کابینت نئوکلاسیک، ورقهای خام با دستگاه سیانسی تراش دادهشده، لبهها سنبادهکاری شده و سپس وارد فرآیند چندمرحلهای پاشش رنگ پلیاورتان در اتاق ایزوله یا وکیوم روکش ممبران میشوند.
بعد از اتمام نصب، چه مواردی را بررسی کنیم؟
سلامت ظاهری و عدم وجود خط و خش روی صفحات و دربها، تراز بودن سطوح، نرم و بیصدا باز و بستهشدن کشوها، رگلاژ بودن و یکدست بودن خطوط بین دربها، چسبکاری و آببندی دور سینک، و محکمبودن اتصال یونیتهای دیواری به دیوار باید بهدقت چک شوند.
کدام مرحله در کیفیت نهایی کابینت بیشترین تاثیر را دارد؟
تمامی مراحل پیوستهاند؛ اما دقت در اندازهگیری اولیه، کیفیت چسب و نوار لبهچسبانی برای جلوگیری از نفوذ آب، و ظرافت نصاب در تراز کردن پایهها و آببندی اتصالات، بیشترین سهم را در ماندگاری و دوام کابینت در طول سالیان خواهند داشت.